Ang AL/Non-Woven Fabric Laminate Film ay isang cost-effective na composite na materyal na pinagsa...
See Details
EN

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Ano ang Eksaktong AL/Non-Woven Fabric Laminate Film at Bakit Ito Ginagamit sa Napakaraming Industriya?
Ano ang Eksaktong AL/Non-Woven Fabric Laminate Film at Bakit Ito Ginagamit sa Napakaraming Industriya?
Petsa:Jun 01, 2026
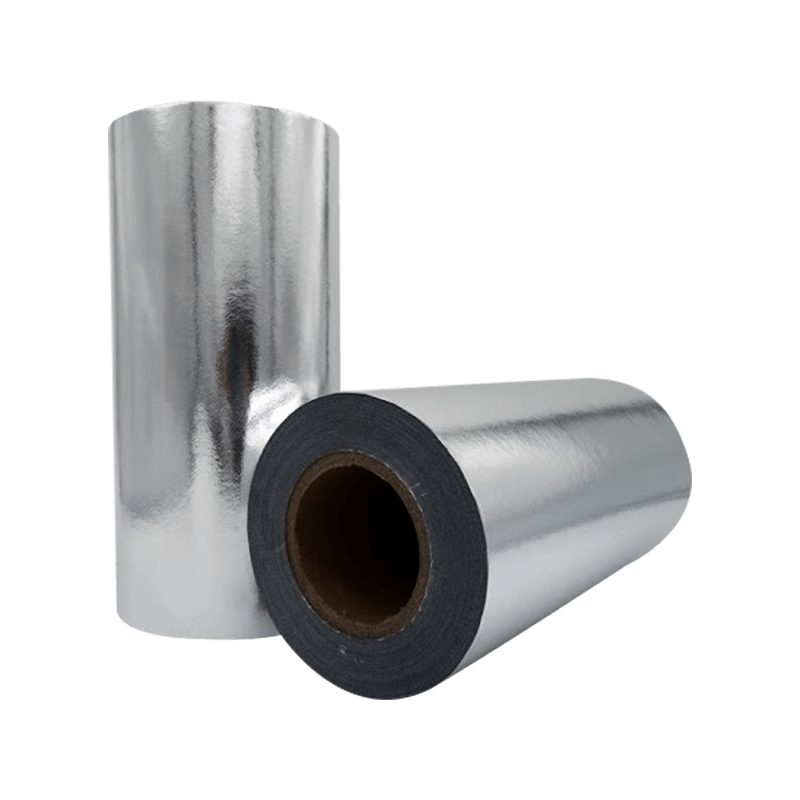
AL/non-woven fabric laminate film ay isang composite material na nabuo sa pamamagitan ng pagbubuklod ng aluminum foil layer sa non-woven fabric substrate, na gumagawa ng flexible sheet na pinagsasama ang barrier at reflective properties ng aluminum na may lakas, breathability, at dimensional stability ng non-woven textiles. Ang kumbinasyong ito ay tumutugon sa isang pangunahing limitasyon ng bawat indibidwal na materyal: ang aluminum foil lamang ay madaling mapunit at mabuo ang pinhole sa ilalim ng mekanikal na stress, habang ang mga hindi pinagtagpi na tela lamang ay hindi nagbibigay ng makabuluhang proteksyon laban sa kahalumigmigan, mga gas, o nagliliwanag na init. Magkasama, ang laminate ay nakakamit ng mga antas ng pagganap na hindi maaaring maabot ng alinman sa bahagi nang independyente, kaya naman ang AL/non-woven fabric laminate film ay naging isang karaniwang materyal sa buong insulation, packaging, medikal, at pang-industriya na mga aplikasyon sa buong mundo.
Ano ba talaga ang AL/Non-Woven Fabric Laminate Film
Ang pagtatalagang "AL" ay tumutukoy sa aluminum foil component — karaniwang isang malambot na init, komersyal na purong aluminum foil sa mga kapal na mula 6 microns hanggang 25 microns, depende sa hadlang ng application at mga kinakailangan sa flexibility. Ang hindi pinagtagpi na bahagi ng tela ay ang pinakakaraniwang spunbond polypropylene (PP), spunbond polyester (PET), o isang spunlace composite, na may mga batayang timbang mula 20 g/m² hanggang 80 g/m² para sa mga karaniwang laminate construction. Pinagsasama ang dalawang layer sa pamamagitan ng adhesive lamination, thermal bonding, o extrusion coating, na lumilikha ng pinag-isang sheet na kumikilos nang mekanikal tulad ng isang tela habang nagbibigay ng surface impermeability ng metal foil.
Ang laminate ay maaaring gawin bilang isang two-layer AL/non-woven construction o bilang isang multi-layer composite na may kasamang karagdagang mga pelikula — gaya ng polyethylene (PE) o polypropylene (PP) — sa isa o parehong panlabas na mukha upang magdagdag ng heat-sealability, moisture resistance sa gilid ng tela, o karagdagang paglaban sa pagbutas. Ang mga three-layer construction na pinagsasama ang PE film, aluminum foil, at non-woven fabric ay partikular na karaniwan sa insulation facing at vapor barrier applications kung saan ang panlabas na PE layer ay nagbibigay ng weather resistance at ang non-woven na panloob na mukha ay nagbibigay ng dimensional stability at kadalian ng adhesive application sa panahon ng pag-install.
Ang resultang composite ay nailalarawan sa pamamagitan ng isang natatanging hitsura at kamay sa bawat panig: ang aluminum na mukha ay nagpapakita ng isang maliwanag, mapanimdim na ibabaw ng metal, habang ang hindi pinagtagpi na mukha ay may malambot, matte, fiber-textured na hitsura ng tela. Ang kawalaan ng simetrya na ito ay mahalaga sa pagganap — sa maraming mga aplikasyon, ang aluminum na mukha ay nakatuon upang ipakita ang nagniningning na init o magbigay ng isang vapor barrier, habang ang hindi pinagtagpi na mukha ay idinidikit, idinidikit, o itinatahi sa mga katabing materyales sa assembly.
Pangunahing Pisikal at Functional na Katangian
Ang performance profile ng AL/non-woven fabric laminate film ay tinutukoy ng pinagsamang kontribusyon ng aluminum at non-woven na mga bahagi nito. Ang pag-unawa sa mga katangiang ito nang paisa-isa at sa kumbinasyon ay nililinaw kung bakit ang materyal na ito ay tinukoy sa isang malawak na hanay ng mga hinihinging aplikasyon.
Pagganap ng hadlang
Ang aluminum foil sa kapal na higit sa humigit-kumulang 9 microns ay nagbibigay ng halos perpektong hadlang sa water vapor, oxygen, liwanag, at mga aromatic compound — na nakakakuha ng water vapor transmission rate (WVTR) na mas mababa sa 0.01 g/m²/araw at oxygen transmission rate (OTR) na epektibong nasa zero sa ilalim ng karaniwang mga kondisyon ng pagsubok. Ang mga halaga ng hadlang na ito ay kabilang sa pinakamataas na naaabot sa nababaluktot na anyo ng materyal, na lumalampas sa mga metallized na pelikula (na nagdedeposito lamang ng 40-80 nm ng singaw ng aluminyo sa isang polymer substrate) sa ilang mga order ng magnitude. Pinapanatili ng non-woven backing ang pagganap ng barrier na ito sa ilalim ng mekanikal na paghawak sa pamamagitan ng pagpigil sa foil mula sa paglukot at pagbuo ng mga pinholes, na siyang pangunahing mode ng pagkabigo sa hindi suportadong mga application ng aluminum foil.
Reflectivity at Thermal Resistance
Ang maliwanag na aluminum surface ay sumasalamin sa 95% hanggang 97% ng incident radiant heat, na ginagawang mabisang radiant barrier ang AL/non-woven laminate kapag ang aluminum face ay naka-orient sa pinagmumulan ng init na may air gap na hindi bababa sa 19mm sa reflective side. Sa pagbuo ng mga application ng insulation, ang radiant reflectivity na ito ay ang pangunahing mekanismo ng thermal performance — hindi gumagana ang materyal bilang isang bulk insulator sa paraang ginagawa ng fiberglass batts o foam boards, ngunit sa halip ay binabawasan ang pagtaas o pagkawala ng init sa pamamagitan ng mga bubong, dingding, at sahig sa pamamagitan ng pagpapakita ng longwave infrared radiation kaysa sa pagsipsip nito. Ang non-woven backing ay hindi gaanong nakakaapekto sa reflectivity hangga't ang ibabaw ng aluminyo ay nananatiling malinis at hindi nasisira.
Lakas ng Mekanikal at Panlaban sa Pagkapunit
Ang tensile strength at tear resistance ng AL/non-woven laminates ay pangunahing tinutukoy ng non-woven component. Ang mga non-woven na Spunbond PP sa 40–60 g/m² na batayan na timbang ay nagbibigay ng mga lakas ng tensile na 150–300 N/5cm sa direksyon ng makina at 100–250 N/5cm cross-direction, na may elongation sa break na 40% hanggang 80%. Nagbibigay ito sa laminate ng sapat na ductility upang umayon sa hindi pantay na mga ibabaw sa panahon ng pag-install nang hindi napunit, habang ang aluminum na mukha ay nag-aambag ng paninigas na lumalaban sa sagging o deformation sa ilalim ng sarili nitong timbang sa mga span na distansiya na makikita sa mga application ng pambalot ng gusali o duct insulation. Ang mga halaga ng lakas ng pagkapunit ng Elmendorf para sa tipikal na AL/hindi pinagtagpi na mga konstruksyon ay mula 800 mN hanggang 2,500 mN, sapat para sa mga proseso ng mekanikal na pag-install kabilang ang stapling, nailing, at tape fastening.
Ang isang paghahambing na pangkalahatang-ideya ng mga pangunahing hanay ng ari-arian para sa karaniwang AL/hindi pinagtagpi na laminate film constructions ay ipinapakita sa ibaba:
| Ari-arian | Karaniwang Halaga / Saklaw | Pamantayan sa Pagsubok |
|---|---|---|
| Kabuuang Batayang Timbang | 60–180 g/m² | ISO 536 |
| WVTR (38°C / 90% RH) | < 0.02 g/m²/araw | ASTM E96 |
| Solar Reflectivity (AL mukha) | 95%–97% | ASTM C1371 |
| Lakas ng Tensile (MD) | 150–350 N/5cm | ISO 1924 |
| Emissivity (AL mukha) | 0.03–0.05 | ASTM C1371 |
| Saklaw ng Temperatura ng Operating | −40°C hanggang 120°C | Pagtutukoy ng tagagawa |
Pangunahing Aplikasyon sa Mga Industriya
Ang kumbinasyon ng property ng AL/non-woven laminate film — mataas na barrier performance, radiant reflectivity, mechanical durability, at lightweight flexibility — ipinoposisyon ito bilang functional material sa isang napakalawak na hanay ng mga industriya. Sinasamantala ng bawat application ang isang partikular na subset ng mga katangiang ito sa ibang konteksto ng pagpapatakbo.
- Nakaharap sa pagkakabukod ng gusali: Ang AL/non-woven laminate ay ang karaniwang nakaharap na materyal sa fiberglass batts, mineral wool roll, at mga produktong insulation ng foam board na ginagamit sa mga dingding, bubong, at sahig. Ang aluminyo na mukha ay sumasalamin sa nagniningning na init at gumaganap bilang isang vapor retarder, habang ang non-woven backing bonds ay malagkit sa insulation core at nagbibigay ng luhang panlaban sa panahon ng pagputol at staple installation. Ang FSK (foil-scrim-kraft) facings ay kumakatawan sa isang variant ng construction na ito kung saan ang isang reinforcing glass scrim ay isinasama sa pagitan ng aluminum at isang kraft paper backing para sa pinahusay na pagkapunit sa mga application ng duct insulation.
- HVAC duct wrap at duct liner: Ang flexible duct insulation system ay gumagamit ng AL/non-woven laminate bilang panlabas na vapor barrier jacket, na nagpoprotekta sa mineral wool o fiberglass insulation layer mula sa moisture infiltration at nagbibigay ng malinis at matibay na panlabas na ibabaw. Ang mukha ng aluminyo ay lumalaban sa pagbuo ng condensation sa mga ibabaw ng duct sa maalinsangang kapaligiran, at tinatanggap ng non-woven substrate ang paulit-ulit na pagbaluktot na nangyayari sa panahon ng pag-install ng duct system nang walang delamination.
- Flexible na packaging para sa pagkain at mga parmasyutiko: Ang mga multi-layer laminate na may kasamang aluminum foil na nakadikit sa non-woven o woven fabric substrates ay ginagamit sa retort pouch, stand-up pouch, at blister pack lidding kung saan kinakailangan ang kumbinasyon ng barrier performance, puncture resistance, at heat-sealability (ibinigay ng PE o PP inner layer). Ang non-woven component ay nagbibigay ng structural integrity na pumipigil sa foil mula sa pagbubutas sa panahon ng pagpuno, pagbubuklod, at paghawak sa pamamahagi.
- Mga proteksiyon na kasuotan at emergency thermal blanket: Ang magaan na AL/non-woven laminates ay ginagamit sa mga disposable protective coverall, emergency survival blanket, at radiant heat shielding na kasuotan para sa mga manggagawang pang-industriya. Ang mukha ng aluminyo ay sumasalamin sa infrared radiation na ibinubuga ng katawan sa mga aplikasyon ng survival blanket, na binabawasan ang pagkawala ng init sa mga sitwasyong may panganib sa hypothermia. Ang non-woven substrate ay nagbibigay ng drape at tear resistance na kailangan para sa mga naisusuot na produkto, kasama ng sapat na breathability upang maiwasan ang labis na moisture buildup sa mga application ng damit.
- Mga saklaw ng agrikultura at paghahalaman: Ang reflective AL/non-woven ground covers at crop protection films ay ginagamit upang pamahalaan ang temperatura ng lupa, sugpuin ang paglaki ng mga damo, at ipakita ang photosynthetically active radiation pataas sa mga crop canopy. Ang non-woven substrate ay nagbibigay ng sapat na porosity para sa gas exchange at water penetration, habang ang aluminum face ay namamahala sa solar heat load sa ibabaw ng lupa.
- Panangga sa init ng sasakyan: Ang under-hood at underbody heat shield sa mga sasakyan ay gumagamit ng AL/non-woven laminates para protektahan ang mga bahaging sensitibo sa temperatura mula sa exhaust system at engine radiant heat. Ang kumbinasyon ng reflectivity, magaan na timbang, at flexibility ay nagbibigay-daan sa mga kalasag na ito na mabuo sa mga kumplikadong geometries sa panahon ng pagpupulong ng sasakyan.
Paano Ginagawa ang AL/Non-Woven Fabric Laminate Film
Ang paggawa ng AL/non-woven laminate film ay isang proseso ng pag-convert na nagbubuklod ng pre-produced aluminum foil at non-woven fabric rolls sa isang pinag-isang composite gamit ang isa sa tatlong pangunahing teknolohiya ng bonding: dry adhesive lamination, wet adhesive lamination, o extrusion lamination. Ang pagpili ng paraan ng pagbubuklod ay nakasalalay sa kinakailangang lakas ng bono, ang hanay ng temperatura sa pagtatapos ng paggamit, ang pangangailangan para sa pagproseso na walang solvent, at mga kinakailangan sa bilis ng produksyon.
Dry Adhesive Lamination
Sa dry adhesive lamination — ang pinakamalawak na ginagamit na paraan para sa AL/non-woven constructions — isang solvent-based o water-based na adhesive ay inilalapat sa ibabaw ng aluminum foil gamit ang isang gravure o comma-bar coating head, karaniwang nasa coat weight na 2 hanggang 5 g/m² na tuyo. Ang pinahiran na foil ay dumadaan sa isang drying oven sa 60°C hanggang 100°C upang sumingaw ang carrier solvent o tubig, na nag-iiwan ng tuyo, malagkit na layer ng pandikit. Ang aluminum foil at ang non-woven na tela ay pinagsasama-sama sa ilalim ng nip pressure sa isang laminating station, at ang composite ay ilalagay sa isang master roll. Pagkatapos ng curing period na 24 hanggang 72 oras sa kinokontrol na temperatura at halumigmig — kung saan ang pandikit ay umabot sa huling cross-linked na lakas nito — ang master roll ay hiwa sa mga natapos na lapad sa isang slitting station. Ang dry lamination ay gumagawa ng mga bono na may mga lakas ng balat na karaniwang mula 1.5 hanggang 4.0 N/15mm, sapat para sa karamihan ng insulation, packaging, at mga aplikasyon ng damit.
Extrusion Lamination
Ang extrusion lamination ay nagpapakilala ng isang molten polymer — pinakakaraniwang low-density polyethylene (LDPE) sa 280°C hanggang 320°C — sa pagitan ng aluminum foil at ng non-woven na substrate ng tela habang nagtatagpo ang mga ito sa nip ng isang pressure roll at isang chill roll. Ang molten polymer ay kumikilos nang sabay-sabay bilang bonding agent at bilang karagdagang functional layer, na nag-aambag ng heat-sealability o pinahusay na moisture resistance sa natapos na laminate. Mas gusto ang extrusion lamination kapag kailangan ang three-layer na PE/AL/non-woven construction, dahil gumagawa ito ng composite sa isang pass sa halip na nangangailangan ng mga sunud-sunod na hakbang sa paglalamina. Makakamit ang mga bilis ng linya na 150 hanggang 400 metro kada minuto, na ginagawang mas mataas ang throughput na opsyon para sa mga laminate ng kalakal na may malalaking dami.
Mga Parameter ng Quality Control sa Laminate Production
Ang pare-parehong kalidad ng laminate ay nangangailangan ng patuloy na pagsubaybay sa ilang mga parameter ng proseso sa buong produksyon. Ang mga kritikal na control point ay kinabibilangan ng:
- Pagkakapareho ng timbang ng malagkit na coat sa buong lapad ng web — ang mga variation na mas malaki sa ±10% ay karaniwang gumagawa ng nakikitang pagkakaiba-iba ng lakas ng bono sa natapos na laminate
- Nip pressure at temperatura sa lamination point — ang hindi sapat na presyon ay nagdudulot ng mga hindi nakagapos na lugar; ang labis na temperatura ay maaaring makapinsala sa mga non-woven substrate na sensitibo sa init
- Ang kontrol sa pag-igting sa web sa parehong substrate ay nakakawala — ang hindi balanseng pag-igting sa pagitan ng foil at non-woven webs ay nagdudulot ng curl, wrinkles, at mga error sa pagpaparehistro sa mga naka-print na construction
- Pagsusuri ng lakas ng balat sa mga sample na kinukuha sa mga regular na pagitan — karaniwan tuwing 500 hanggang 1,000 metro ng produksyon — upang i-verify ang pandikit na lunas at integridad ng bono
- Pinhole inspection gamit ang transmitted light detection system — kritikal para sa mga parmasyutiko at mga application ng packaging ng pagkain kung saan ang mga kinakailangan sa integridad ng hadlang ay tinukoy sa zero detectable pinhole per square meter
Ang mga natapos na laminate ay karaniwang ibinibigay sa roll form sa papel o plastic core, na may mga roll width mula 500mm hanggang 2,000mm at roll length mula 500m hanggang 5,000m depende sa batayan ng bigat ng construction. Ang pag-slit sa mga lapad na tinukoy ng customer ay ginagawa bilang panghuling hakbang sa pag-convert bago ipadala, na may mga dimensional na tolerance na ±1mm sa pamantayan ng lapad ng slit sa karamihan ng mga detalye ng converter.
Pagpili ng Tamang AL/Non-Woven Laminate Construction para sa Iyong Aplikasyon
Sa maraming uri ng non-woven substrate, aluminum foil thicknesses, bonding method, at opsyonal na karagdagang mga layer na available, ang pagtukoy sa tamang AL/non-woven laminate construction ay nangangailangan ng pagtutugma ng mga parameter ng materyal sa mga hinihingi ng aplikasyon sa halip na mag-default sa isang karaniwang produkto. Ang mga sumusunod na pagsasaalang-alang ay gumagabay sa proseso ng pagpili na ito nang epektibo.
Para sa insulation facing at mga building wrap application kung saan ang pagkapunit sa panahon ng staple installation ay ang pangunahing mekanikal na kinakailangan, ang isang spunbond PP na hindi pinagtagpi sa 40–50 g/m² na sinamahan ng 9–12 micron aluminum foil sa pamamagitan ng dry adhesive lamination ay nagbibigay ng pinakamainam na balanse ng handleability at barrier performance sa matipid na gastos. Kung saan kailangan ang mas mataas na paglaban sa pagkapunit — tulad ng sa commercial duct insulation o crawl-space vapor barriers — isang scrim-reinforced construction o mas mabigat na non-woven sa 60–80 g/m² ang naaangkop na daanan ng pag-upgrade.
Para sa flexible packaging application na nangangailangan ng hermetic seal, kailangan ang tatlong-layer na construction na may heat-sealable na panloob na PE o CPP layer, at dapat na tukuyin ang kapal ng aluminum foil sa minimum na 9 microns upang matiyak ang pinhole-free barrier performance pagkatapos ng flexing stresses ng pouch filling at sealing. Para sa protective garment at emergency blanket application kung saan ang nakabalot na bigat at drape ay higit sa lahat, ang mas manipis na aluminum foil sa 6–7 microns na sinamahan ng magaan na 20–30 g/m² spunbond non-woven ay nagpapaliit sa kabuuang timbang habang pinapanatili ang reflectivity at barrier performance na mahalaga sa paggana ng produkto.
Mga kaugnay na produkto
-
-
Ang AL/Fiberglass Fabric laminate Film ay isang pelikula na may napakataas na pagganap sa gastos,...
See Details -
Pinagsasama ng AL/PE Laminate Film ang mga barrier properties ng aluminum foil na may flexibility...
See Details -
Ang dual-layer na istrakturang ito ay makabuluhang nagpapabuti sa mga katangian ng hadlang, tibay...
See Details -
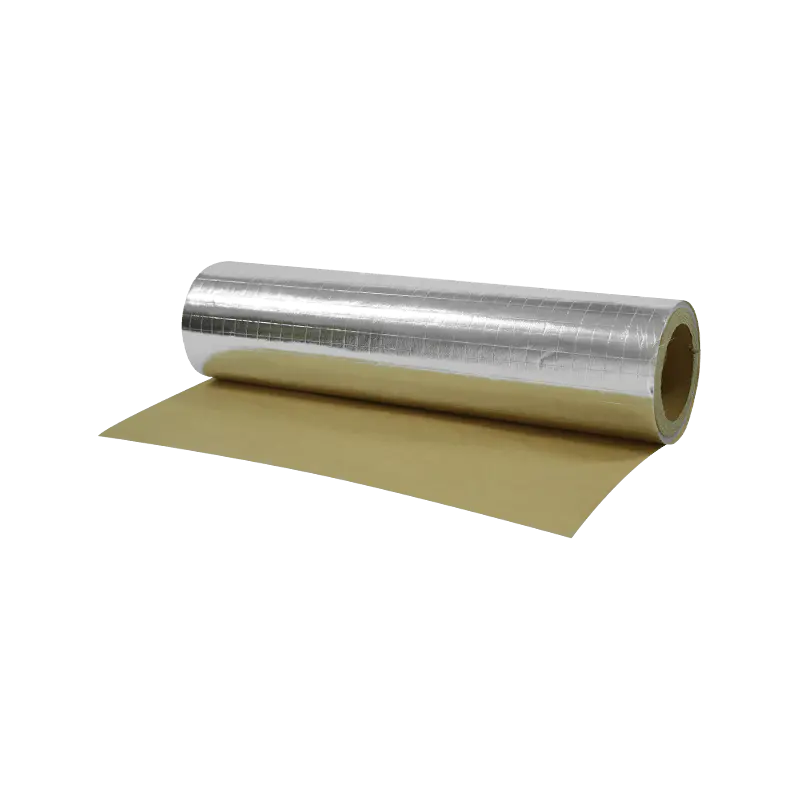
FSK: Ang produktong ito ay gumagamit ng pinagsama-samang istraktura ng aluminum foil at kraft pap...
See Details -
Ang AL/PE Woven Fabric ay isang high-performance na composite material na ginawa sa pamamagitan n...
See Details

